ラベル CNC proxxon の投稿を表示しています。 すべての投稿を表示

2018年7月2日月曜日

できるかな?熱溶解(FDM)方式 CNC (3) fusion360

溶融樹脂積層法CNCを自作中です.

フレームを木材で作ろうかと思っています.木材で精度がどれだけ出るかは謎ですが.

↓木材フレームでテキトーに作るとはいえ、ステージを載せる平行シャフトぐらいは高精度に設置しないと激しく後悔しそうです.
↓なのでシャフトを受ける部品はproxxon CNCで削り出そうと思います.

G-codeを生成するソフトウエアtoolは、fusion360を使おうと思います.なにやら評判がよろしいようですから.fusion360には素人向けの無料ライセンスがあります.

↓fusion360は、モデリングした物体の加工場面をアニメーションで見れますので便利です.(この動画は早送りです.現物をこんな高速で削るわけではありません)

だがしかし、fusion360でG-codeを生成するまでにはいくつか地雷があったので、備忘録を兼ねてメモを残しておこうと思います.
こんな点についてです.
1)2Dポケットと2D輪郭のどちらを使うべきなの?
2)一気に全部彫らないで!  少しづつ彫るにはどうするの?
3)タブを残して彫るにはどうするの?
4)G-code生成がよくわかんない

------
1)2Dポケットと2D輪郭のどちらを使うべきなの?
両者の説明を読んでも違いが判りません.
2Dポケットだと何か不具合が在ったのですが忘れてしまいました.
現状、わたしは2D輪郭で円満にやってます.
追記:違いが判りました.2D輪郭だと外周を彫って部材から切り離そうとします.2Dポケットだと外周は彫られません.この2つを区別する理由って何なのかな?と思いますが、そういうもんだということでよろしく.
←2Dポケット
←2D輪郭

2)一気に全部彫らないで!  少しづつ彫るにはどうするの?
デフォルト設定でアニメーションを動かしたら、こんな荒っぽい削り方が表示されたのでビックリしちゃいました.豆腐を削るんじゃないんだからさ、一気に彫るのはやめにしておきたい.穏便に少しづつ掘り下げてゆきたい.
↓設定するところは、「2D→2D輪郭→編集」のランプという項目です.デフォだとチェックが入ってないと思います.
ランプをチェックして「最大ランプ切り込みピッチ」を設定します.ここを1mmにすると1mmずつ彫ります.下図は2mmずつ彫る設定です.
「ランプ除去高さ」は助走で空中を舞う高さらしいのですが、デフォは2.5mmになっていますが、無駄な気がするので1mmにしました.

3)タブを残して彫るにはどうするの?
プラモデルにはランナーと呼ばれる部品の落ち止めが付いています.タブとはランナーみたいなものです.
2D輪郭を切削した部品も、最後の最後にフリーになってどこかへ飛んで行ってしまっては困るので、外枠との結合を残しておきます.わたしはタブ機能を知らなかったので、設計段階でタブを設けたりしたのですが、その必要はありませんでした.
↓設定は「2D→2D輪郭→編集」のタブという項目です.デフォでチェックが入ってません.
チェックを入れて、タブ幅とタブ高さをお好みで設定します.タブ距離は隣同士のタブの間隔です.小さい部品では小さいなりのタブ距離をセットする必要があります.さもないとタブが1つだけなどという役立たずになってしまいますから.
↓タブ距離に応じたタブ配置が表示されるので確認しましょう.

4)G-code生成がよくわかんない
よくわかんないのですが、結果オーライで使えてます.
「アクション→ポスト処理」でこのダイアログが出ます.赤線の箇所をGrbl/grblに設定するのはMUSTのようです.
その他はフォルダ指定とかファイル名指定です.
なにはともあれ、これで生成したG-codeはマトモに動きそうです.

その2へ             その4へ                    INDEXページへ

かしこ


【おしらせ】
当ブログで書き散らかした3DPの投稿をまとめたノウハウ集を作りました.ダウンロード販売しています.¥660です.
pdfをダウンロードしていただけます.全36ページ.

3DP印刷部品のstlファイルを無料ダウンロードできます.
Marlinのvscode project folder詰め合わせも無料ダウンロードできます.

まずは無料立ち読み版をご覧になってはいかがでしょうか.(pdf)

よろしくでーす.

2018年6月20日水曜日

proxxonフライス盤をCNCに改造する (40) ペンホルダ

前回が昨年の10月だったのでとても久しぶりなCNCシリーズ、久しぶりの復活です.

音沙汰のなかった間に、表札を彫ろうかと思って試したのだけど諸般の事情で上手く行かなくて放置プレイになっていました.

トラブルのひとつに「たまにステッピングモーターが脱調する」というのがあります.意外に思えるかもですが、脱調が生じるのは、大電流の低速時と決まっています.

だめもとでドライバをA4988→DRV8825に変えてみました.電流制限を1Aに設定したところ正常化したように見えてます.2Aだと脱調します.
電流駆動波形に違いがあるのかのような点については承知していません.(A4988の方がポピュラーで価格も少し安い気はする)

------
ところで、削る前の確認のためにペンでお絵描きしてみたくなります.

CNCにペンホルダを装着してお絵描きするわけですが、proxxonはペンホルダを販売してません.CNCホビーストの皆さんはどうしているのでしょうか?

↓昨年のわたしは、こんなブサイクな物体をモーター脇にとりつけて、輪ゴムでテンション張ってやってました.なにかと使いづらかったです.

↓軸心に装着できるペンホルダを作れないかなと思って、こんなのを作ってみました.
バネでボールペンが引っ込むようになっています.
軸は6mmドリルを流用しています.
↓先端の拡大です.
可動パイプは内径6.1mmのアルミパイプです.
アルミパイプにボールペンの替え芯を接着してあります.
↓どうして6mmドリルを使ったのかというと、CNCのピンバイスが6mm径だからです.ぴったし6mmの棒鋼を手持ちしてなかったので、ドリルを流用しました.
↓バネ近傍の状況.グリスは使いませんでした.ベタつくの嫌だし.
↓ペンホルダが上下動している状況.スピンドルモータは停止です.
Z軸を3mmしか上下動させてない動画なので判り難くて申し訳ない.

とまぁこんなわけで、軸心に取り付けられるペンホルダを作ったのでした.

軸が6mmドリルなので強度は申し分ありません.

がっ、ひとつ欠点があります.
ボールペンの中心軸とバネの中心軸が4mmぐらいズレています.そのために生じる回転トルクでバネが少しだけ捩れます.これが一種のバックラッシュとして作用して僅かながらお絵描きが乱れます.
改善のためにはボールペンを短く切断して軸心に装着すればよいのですが、そこまではたぶんやらないと思います.

39へ                41へ

かしこ

2017年10月12日木曜日

proxxonフライス盤をCNCに改造する (39) Universal Gcode Sender v.1.0.9のバグ

お久しぶりのproxxonフライス改造です.

GcodeをArduinoのCNC sheldに転送するのに使うwindowsアプリで、Universal Gcode Senderというのを使っています.

現在の最新版は1.0.9のはずですが、この1.0.9には微妙なバグがありますのでご報告です.(1.0.8なら大丈夫)

細かいバグではあるんですが、運用上困ってしまうバグでした、わたしの場合.

こういう場面です.再現性100%です.
・File Modeでこの4行のGcodeを送信する.すぐに終わる.
    M3
    G21
    G00 Z1 F412
    G00 X-48.603100 Y22.380081 F412
・ステージをzero点に戻すべく、Machine ControlでReturn to Zeroを押すと、
・Z軸のtargetが26.4mmになってしまうのが異常である
>>> G90 G0 Z26.4
・もう一度Return to Zeroを押すと、Z軸のtargetが696mmともっと異常で、Z軸がガッツンSTOPになってしまう
>>> G21 G90 G0 Z696.696

verson 1.08なら大丈夫なので、これからは1.08を使うことにしました.

実を言うとこのバグが、リミッタSWを付けようと思ったきっかけでもありました.

前回はX軸にリミッタSWをつけたところまででした.今回は、Y軸とZ軸にもリミッタSWをつけました.おかげでバグってても大丈夫になりました.
Y軸
Z軸
38へ         40へ

かしこ

2017年9月13日水曜日

proxxonフライス盤をCNCに改造する (38) リミットSWを追加

多忙を極めていた暑い季節は過ぎ去り、現実逃避する余裕すら感じられるこの頃です.proxxonフライスのCNC改造をやっています.

今日はアクリルを削っていたところ、まるで雪でも降ったかのような景色になったので記念撮影しておきました.美しいですね.

いろいろと操作していると、メカニカルな限界点まで動かしてしまい、何処かにゴンと当ってステッピングモーターが苦しそうに唸る場面がよくあります.やっぱリミットSWをつけなくちゃダメだなぁと思います.

↓arduinoのCNC shieldにはE-STOP端子がついています.ここをshortすれば停まりますのでこれを利用します.

↓ステージに取り付けたプラスチック板がマイクロSWに当ると停まるというだけの簡単なカラクリです.まだX軸にしかつけていません.

↓リミットSWで動作停止する姿を撮影しました.ピトッと停まるのが微笑ましい.

37へ         39へ

かしこ

2017年8月20日日曜日

proxxonフライス盤をCNCに改造する (37) 穴を掘るだけの簡単な仕事です

CNCでプリント基板を切削するのは世界中でたくさんの人がトライしています.わたしがCNCする目的の一つもこれです.
↓プリント基板の切削にはこのような細いブレードを使います.先端は0.2mmだったかな?
少しトライしてみたんだけど、問題がありました.プリント基板には少なからず反りがあるので凸な部分は深堀になってしまい、凹な部分は浅掘りになってしまいました.ステージへの基板の取り付け方法を、多数箇所で固定するようにするべきと思います.

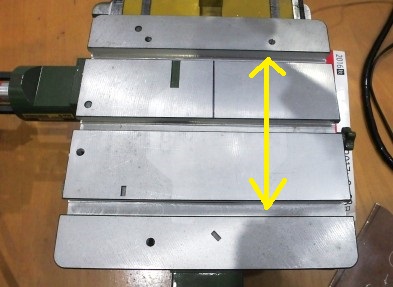
↓ステージのオリジナル状態.
3筋の溝はワークの固定金具を引っ掛けるために存在します.ゆえにワークのY寸法は矢印の範囲に限定されてしまいます.さらにステージの稼動範囲が狭いため、どうにもこの3筋の溝は使い勝手が悪くてイマイチなんです.

ネジ穴が無数に空いた金属板が欲しいです.ネットを探したところ、光学実験装置にアルミブレッドボードと云うカテゴリがありました.25mmピッチのネジ穴が空いたアルミ板が200x200mmで¥1万ぐらいします.そんな高額な投資をする気はナッシング.

そこでproxxonフライスのステージを改造しました.

↓改造後の状態.
10mmピッチで穴を開けまくりです.さらにタップで4mmのネジにしました.タップはもちろん手動です.穴を掘るだけの簡単な仕事とはいえ、右手がとても疲れました.自分を褒めてあげたい.
↓150x100のプリント基板を装着したところ.平面を確保できたのでこれなら正しく削れるはず.ステージの可動範囲もこれなら無問題よ.

36へ          38へ

かしこ

2017年8月14日月曜日

proxxonフライス盤をCNCに改造する (36) STPモータ変更

proxxonフライス盤改造計画は、比較的暇だった4,5月は捗りましたが、多忙な6,7,8月は進捗が芳しくありません.

今日は葛西まで墓参りに行こうかと思っていたところ、朝から雨で行く気がなくなりましたので、フライス盤改造計画を少し進めました.

↓ステッピングモーターを交換しました.トルク的には小さくても問題無さそうなので少し小さい物に変えました.それと、右の方に謎のダイヤルが付いています.
before
after

↓ダイヤルを拡大するとこんな感じです.
Y軸 after
Z軸 after
ダイヤルの用途は少しだけ位置を調整したい時に使います.微調整の度にいちいちPCから操作するのは面倒だからです.ただし、あまり激しく回すと逆起電圧でドライバが焼損するかもしれないのでほどほどにしておくのがベターかと.

↓新しいステッピングモーターは、こういう左右に軸が貫通した形状です.フライス改造計画の際には貫通型を購入されることをオススメします.

↓彫り作業としては、筆記体をどう描くかでまだまだ悩んでいまして、ペンでクロスハッチで描いてみたのがこちら.

35へ      37へ

かしこ

2017年7月2日日曜日

proxxonフライス盤をCNCに改造する (35) A4988熱対策完璧版

昨夜は北千住を案内され、日本酒ゴクゴクの日でした.呑みすぎたようで、記憶が途切れがちです.

土曜の17時でまだ明るいうちから呑み屋が繁盛してる北千住と云う街は不思議です.馬券売り場があるわけでもないのにどこからそんなに大勢の呑み人が沸いて出てくるのか???

もう一つ、やや不思議なことがありました.目的のお店(上写真)の近所をフラついていたところ、40歳ぐらいの女性から「このお店にはよく来られるんですか?」と話しかけられました.「いいえわたしは地元じゃないんで」「どこからですか?」「目黒区です」「わたし目黒区の方とお会いしたかったんです」「え、なんでまた?」という会話が進行します.
「え~と目黒ですと、、、明日の選挙でこの人に入れて欲しいんです」
「あ、斉藤さんじゃないですか、知ってますよ」
「入れてもらえませんかぁ?」
「えっ、斉藤さんは鉄板じゃないのかな、公明と都民ファが12フィニッシュで、自民の二人が喰い合って3位争いなんだもん、余裕余裕でしょ?」
「そんなコトないんですぅ、今回の選挙はどこも厳しいんですよ~」
「へぇそうなんだ、でもゴメンね期日前投票で鈴木たかみっちゃんに入れちゃったんだよね~オレ」
そんな会話をしていたところでわたしを探す呑み面子が目に入ったので会話は中断になりました.見ず知らずの通行人への営業活動ご苦労様でございました.

-------
フライス改造の話に戻ります.

↓当連載の34回目は5月20日でした.1ヶ月以上何もしなかったのには理由がありまして、これが届くのを一日千秋の思いで待っておったからなのです.これは放熱器用の接着剤です.
↓放熱器用接着剤を一日千秋の思いで待っておったのには理由がありまして、Arduino CNC shield A4988の付属放熱器をチップコンに干渉せぬよう瞬間接着剤で固定したけど熱で瞬間接着剤が劣化してポロッと取れちゃうんです.
↓それに加えて季節は移り変わり気温が上昇するにつれ、付属放熱器では持たなくなり、A4988の熱保護回路が働くようになりました.それで右の大型の物を買いました.
↓これが強化放熱器の取り付け後の姿.これならA4988も心穏やかに動いてくれると期待したのですが、放射温度計で測った放熱器温度は80℃(室温27℃)にもなっていて、ジャンクション温度は90℃か100℃か、、、とてもじゃないが安心して使えません.
↓邪魔だからやりたくなかったんだけど、手持ちのファンで強制空冷としました.これで放熱器温度は40℃未満になりました.クールだわ.
結局これかよと思ふ.

34へ      36へ

かしこ

2017年5月27日土曜日

夏といえば回路屋的には故障の季節

暑いですねぇ.東京では連日のように30℃近くて、今日もそんな日和です.アウトドア派の方々にはバーべQ+ビールでお楽しみの季節かと存じます.わたしはインドア派なのでいつも通りの生活です.

夏というと、家に帰ると室内温度が38℃になってたりします.そんな高気温で電気製品を使うと故障しやすいです.FANや放熱フィンに埃が溜まっていて、暑い日にはついにダウンみたいなのがありがちです.サービス部門の人にとっては夏が多忙な季節だそうです.

海外の半導体には、軍事用途/民生用途で保証温度が異なるラインナップがしばしばあります.自動車向け部品もキツくて、85℃でも-10℃でも動けよなって言われます.カーナビのHDDなんか、どうやって温度保証してるのか、わたしには想像もつきません.
カーオーディオCDのピックアップも、屋内用とは別設計なんじゃないかと想像するんです.PC用ドライブのピックアップのバネがコストダウンされて、グミ状の樹脂になってるのを見たことがありますけど、あんなグミじゃ85℃にもー10℃にも耐えられる気がしないんだけどどうなんだろ???
ちなみに、テープドライブは保証気温40~5℃だったかな.ひ弱な機械ですねw

今はまだ日によって30℃ですから、夏本番はこれからという季節ですが、我が家では早くも気温のせいじゃないかという2件の故障が発生しました.


【1件目】
これはショックがでかい.
4月30日なので1ヶ月前に書いた記事です.
このTVが、気温30℃越えのある日、また同じ症状でダウンしてしまいました.
記事に書いたのと同じ事を再度やって復活させたのですが、高気温が引き金だった気がしてなりません.

ただ、2度目の修理で新たな知見を得たかも.

2度目では、TVに通電したままで、復活するまでヒートガンで炙るというクレバーな手法を取りました.
その結果、故障原因がHDMI切り替えIC(赤囲い)ではなく、その近所にあるCPU(黄囲い)に強制リセットを掛けたのが本質原因だったように感じています.  (CPUというのは推定ですが)

挙動がそのようなんです.
1)火炙り効果の在った場所が赤囲いエリアではなく黄囲いエリアだった
2)黄囲いエリア内に在るリセットボタンを押した時の挙動と、火炙り復活時の挙動が同じに見えた

3度目の故障が生じたら、火炙りの前にリセットを試してみようと思います.リセットならバックパネルを撤去する手間が省けます.


【2件目】
これもショックがでかい.
CNCに改造したproxxonフライス盤のモータドライバが熱でダウン.元々熱設計には不安のあるプリント基板なのですが、部屋の気温が30℃に迫ると馬脚を顕わにしてしまいました.

右の放熱器はアロンアルファで接着したものですが、アロンアルファは高温にはダメなんですね.ポロッと取れちゃった.

放熱器用接着剤を発注しました.入荷待ちです.放熱器もいま少しマトモな形状に変えようと思います.それまではCNCを使えません.


早く冬よ来い!

2017年5月20日土曜日

proxxonフライス盤をCNCに改造する (34) エングレーブビット

前回のトライでは工具径補正ソフトにめげてしまい、死に体になっているところdeath.

気分転換のために、違う種類のブレードをトライしてみようと思います.

↓CNCはプリント基板を自作することもできます.それもわたしがCNCをやりたい理由の一つです.自宅でプリント基板を自作できたらスゲー嬉しいよな、そうだよな.

↓PCB製作のためのブレードは、表面を浅く切削できればよいわけですので、下に在る尖ったブレードを使います.
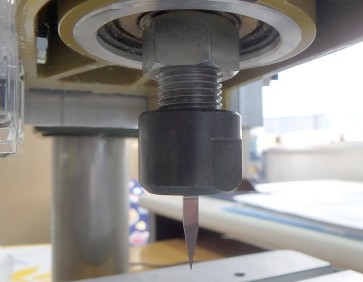
ここで少し悩んだのが、proxxonフライスの対応シャンク径が6mmなんです.しかし小径ブレードは3.175mmシャンク径が多数出回っており、価格も安い.
↓どうしたものかとネットを徘徊したところ、シャンクを6→3.175mmに変換するアダプタというけったいなモノが売られていました.このように挿して使います.
↓proxxonフライスに取り付けるとこうなります.

この細いブレードでガラスエポキシを削るわけですから、すぐにダメになりそうな気がします.大丈夫なのか?

33へ         35へ

かしこ